全国服务热线:40060-78960 / 0755-26013200
深圳市鸿栢科技实业有限公司
联系人:韩玉琦
销售直线:0755-26013200
市场部:0769-82083188
Email:saw@sawchina.cn
QQ:2280915288
微信:19066356749
旺旺:szhbkj
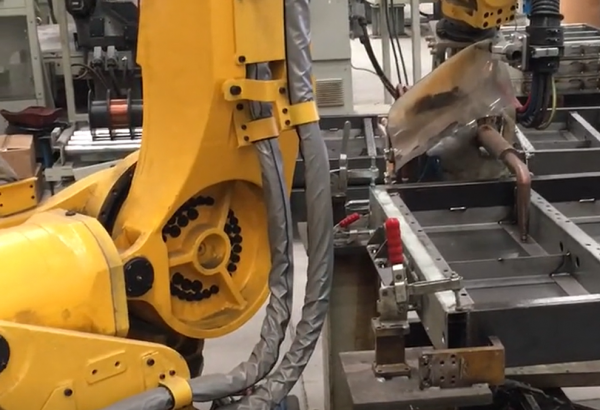
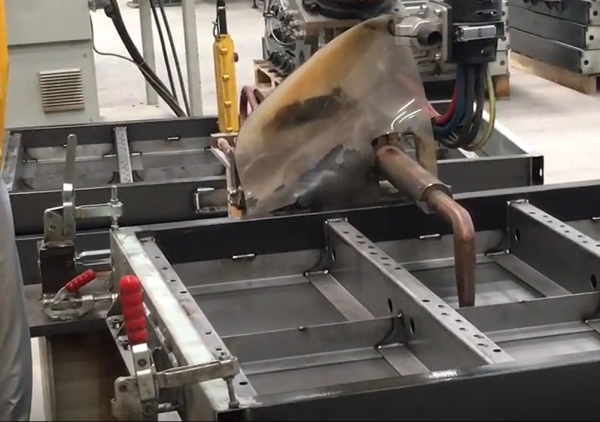
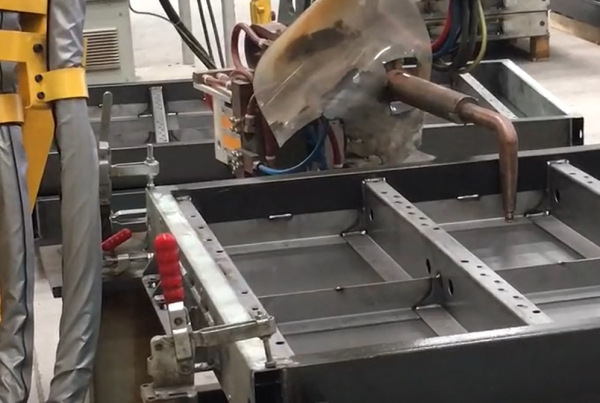
新能源汽车电池盒点焊工艺主要包括焊前清理、工件装夹定位、焊接参数设定、点焊作业及焊后检验等环节。焊前需清除表面油污和氧化层,装夹时保证搭接间隙均匀,焊接中按设定电流、电极压力和时间完成焊点,焊后检查焊点外观与强度。
电池盒点焊参数需根据材料种类、板厚和接头形式确定,主要调节焊接电流、电极压力和通电时间。电流过小易造成未熔合,过大易产生飞溅和压痕;电极压力不足会导致接触电阻增大,压力过大则可能压伤工件。通常通过工艺试验确定合适参数组合。
电池盒点焊常见缺陷包括虚焊、未熔合、飞溅、焊点压痕过深、烧穿和裂纹等。虚焊多因电流不足或表面清理不彻底造成,飞溅与电流过大或电极压力不足有关,压痕过深则与电极压力过大或电极端面磨损相关,需针对成因调整工艺。
电池盒点焊电极需具备良好导电导热性能、较高高温强度和耐磨性,常用铬锆铜等铜合金材料。电极端面形状和尺寸影响焊点质量,使用中需定期修磨端面,保持表面清洁,避免因磨损导致焊点尺寸不均或压痕过深。